Оквир за осигурање квалитета за обложене медицинске хипотубе масовне производње
Sep 04, 2026
Паин Поинт
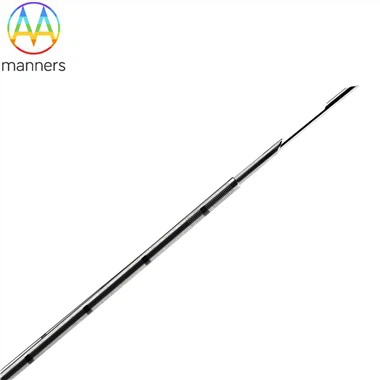
Обложена хипотуба је кључна прецизна компонента за минимално инвазивне интервентне системе за испоруку, који се примењују у кардиоваскуларним, периферним васкуларним, неуролошким и уређајима за лечење анеуризме абдоминалне аорте. Масовна производња се суочава са сложеним изворима варијације квалитета: долазне флуктуације у хипоцеви резане ласером, недоследност површинског претходног третмана, померање дебљине премаза, варијације адхезије премаза, скривени микродефекти. Без систематског оквира за осигурање квалитета, појављује се разлика у перформансама од серије до серије. Неке хипотубе пролазе инспекцију димензија једне ставке, али не пролазе свеобухватни тест поузданости клиничке симулације. ОЕМ произвођачи медицинских уређаја захтевају следљивост целог процеса у складу са ИСО 13485 за сваку серију компоненти. Многи произвођачи спроводе само инспекцију узорковања готовог производа, без праћења квалитета процеса у петљи. Скривени ризици квалитета се преносе на низводно склапање уређаја. Изградња комплетног оквира за осигурање квалитета постаје хитан захтев за стабилну масовну производњу обложених хипотубе производа.
Увођење принципа
Оквир обезбеђења квалитета за обложене хипоцеви покрива цео производни ланац: улазну инспекцију сирове хипоцеви, праћење параметара у процесу, тестирање међупроцедура и вишедимензионалну валидацију готовог производа. Ласерски резани узорак базне хипотубе одређује основне механичке перформансе, укључујући флексибилност градијента, могућност гурања и својства преноса обртног момента. Премаз пружа перформансе површинске функције. Систем обезбеђења квалитета прати и механичке атрибуте наслеђене од ласерски исечених хипоцеви и индекса површине у вези са премазом. Сваки критични параметар процеса се снима да би се остварила следљивост према ИСО 13485. Ставке за инспекцију укључују димензију (Ø0,20 мм-20 мм спољни пречник, 0,012 мм минимална ширина реза), дебљину премаза, адхезију премаза, перформансе трења, својства отпорности на тромбозу или хабање, цикличку поузданост момента савијања. Логика контроле квалитета не одбацује само неисправне готове производе; детектује одступање процеса у раним фазама и покреће прилагођавање процеса како би се избегло стварање масовних дефеката.
Класификација опреме
Три главне групе опреме подржавају систем обезбеђења квалитета обложених хипоцеви. Прво: опрема за инспекцију улазног квалитета. Високопрецизни мерни инструменти за мерење димензија, станице за контролу вида проверавају ласерски исечене димензије хипоцеви, геометрију уреза и стање површине пре обраде премаза. Друго: ин-лине опрема за праћење процеса. Ове јединице прате кључне параметре током предтретмана плазмом, поступака наношења премаза и очвршћавања, бележећи податке ради следљивости. Треће: опрема за тестирање поузданости готовог производа. Тестер дебљине премаза, инструмент за испитивање адхезије, тестер цикличког момента савијања, симулирана комора за намакање течности, комплетна вишедимензионална верификација перформанси. Сва опрема за осигурање квалитета мора се периодично калибрисати према правилима управљања квалитетом ИСО 13485. Опрема за долазну инспекцију блокира неисправне основне хипоцеви; ин-лине праћење хвата помаке процеса; тестирање поузданости потврђује перформансе крајње употребе за поруџбине хипотубе на основу 2Д/3Д цртежа или узорака купаца.
Практични водич за рад
Радни ток обезбеђења квалитета за масовно произведене пресвучене хипоцеви је у складу са ИСО 9001:2015 и ИСО 13485. Први корак: улазна инспекција за серије хипоцеви исечених ласером. Проверите спољни пречник, димензију уреза, стање површине и геометрију узорка реза. Одбаците неусаглашене серије хипотуба пре обраде премаза. Други корак: праћење у реалном времену у процесу током претходног третмана плазмом, наношења премаза и очвршћавања. Забележите кључне параметре опреме за следљивост серије. Активирајте заустављање производње ако параметар одмиче изнад дозвољеног опсега. Трећи корак: међупровера узорковања након наношења премаза. Проверите расподелу дебљине премаза, избегавајте ризик од блокирања уреза. Четврти корак: вишедимензионално тестирање готовог производа: тест адхезије премаза, тест перформанси трења, тест поузданости цикличког момента савијања, одговарајући функционални тест према типу премаза. Пети корак: поновна провера димензија серија по серију, потврдите да прорези ласерски исечени задржавају оригиналну геометрију. Шести корак: преглед података; могу бити пуштене само серије које прођу све ставке инспекције. Седми корак: паковање готовог производа са стандардним картонским или решењима за паковање по жељи купца. За прилагођене узорке хипотубе, документима са спецификацијом инспекције је потребна поновна потврда пре пуштања у масовну производњу.
Индустријско искуство из стварног света
Пракса масовне производње на терену показује да многи случајеви несрећа на квалитету потичу од недовољне долазне инспекције. Дефектне серије хипотуба исечених ласером улазе у радни ток премаза; премаз не може да поправи дефекте основних делова, што доводи до отпада целе серије. Неке фабрике врше само инспекцију узорковања готових производа без ин-лине праћења параметара; померање процеса се открива након што се произведе велика количина делова. Симулационо тестирање поузданости је веома важно: неке обложене хипоцеви пролазе тест изгледа и димензија, али не успевају у тесту цикличког савијања у симулираним клиничким условима. За хипоцевицу обложену нитинолом супстратом, критеријуме за инспекцију квалитета треба фино подесити у поређењу са варијантама хипоцеви од нерђајућег челика. Сви записи о инспекцији и архиве параметара процеса морају бити сачувани да би се испунили захтеви ревизије ИСО 13485. Тимови за обезбеђење квалитета ће успоставити механизам повратних информација: информације о неуспешном тестирању враћају се одељењима за процесне процесе за оптимизацију параметара.
Резиме и надморска висина
Оквир за обезбеђење квалитета за обложене хипоцевке се ослања на контролу целог ланца, а не само на скрининг готовог производа. Долазна инспекција ласерски резане хипотубе спречава да дефектни делови основе уђу у радни ток премаза. Ин-лине праћење процеса хвата померање параметара у раној фази. Вишедимензионално тестирање поузданости готовог производа потврђује перформансе стварне услуге. Комплетно снимање података остварује следљивост према ИСО 13485 за компоненте хипотубе медицинског квалитета. Систем осигурања квалитета треба да покрије и механичке индексе хипотубе подлоге и индикаторе површинских перформанси у вези са премазом.
Проспецт & Суггестионс
Будуће осигурање квалитета обложених хипотуба ће се развијати у правцу интелигентне ин-лине инспекције. Произвођачи би требало да уведу аутоматизоване системе за контролу вида интегрисане у производне линије како би повећали ефикасност откривања кварова. Предузећа треба да изграде стандардизовану библиотеку инспекцијских спецификација за различите комбинације подлоге и премаза. Када сарађујете са медицинским ОЕМ купцима, критеријуми прихватљивости квалитета ће бити уграђени у техничку документацију 2Д/3Д цртежа у раној фази пројектовања. Фабрике би требало да ојачају обуку о подизању свести о квалитету за све запослене у производњи. Правац даљег побољшања је изградња дигиталног система следљивости за сваку серију обложених хипотуба да би се поједноставио рад ревизије према ИСО 13485 за ланце снабдевања медицинских уређаја.