Производни процес и контрола квалитета ПТЦ игала
Jul 06, 2026
хттпс://админ1.сео.цом.цн/ЦустомерАдмин/С_Невс/Цреате?ру=%2ФЦустомерАдмин%2ФС_Невс%2Ф
Упркос очигледној једноставности, производња Цхиба игала интегрише прецизну обраду цеви, микро{0}}брушење, површинску обраду и строги стерилни медицински уређај КЦ.
① Избор сировина
осовина: Бешавна капиларна цев по АСТМ Ф138/Ф139 (316Л или 304 ниско-нерђајући угљеник); унутрашња површина често електрополирана у сировом стању
МРИ{0}}компатибилне верзије: Нитинол (НиТи) или титанијумска цев; Ослобађање Ни јона мора бити у складу са ИСО 10993-1
чвориште: Медицински-поликарбонат (ПЦ) или АБС - провидан, отпоран на ЕО/гама, без ДЕХП-
② Сечење и равнање цеви
Високо{0}}прецизни резач → дужина са додатком обраде; грешка окомитости лица реза<0.05 mm
Три{0}}исправљање → пуна-одступања по дужини Мање од или једнако 0,3 мм да би се спречило-процедурално скретање
③ Кондиционирање лумена и уклањање ивица
Унутрашњи пречник је финализован помоћу{0}}цртања/брушења утикача
Оба краја су закошена за уклањање неравнина → спречава заглављивање стајлета и кидање ткива
④ Брушење врха игле(Критични процес)
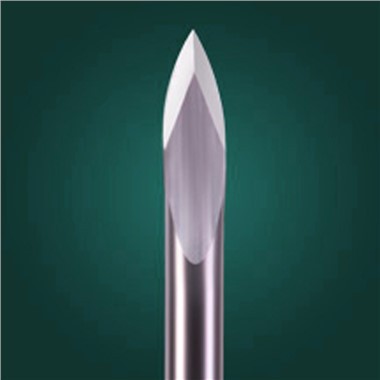
Спољно брушење до класичног25 степени косине(или по спецификацији); секундарно рељефно брушење (позади-сечење) опционо да би се смањила сила уметања
Фини дијамантски абразив / паста за полирање → микроскоп-проверен на симетричну косину, без ваљаних ивица, без микро-остругања
100% визуелна инспекција врха или узорковање АОИ по СПЦ
⑤ Означавање осовине и површинска обрада
Ласерски{0}}гравирани центиметарски степеници од врха; мастило или ласерско пуњење боја за читљивост
Опционо: пасивизација (нерђајући) или замућен{0}}премаз (тефлон® танак филм) за смањење отпора
Ехо маркер: микро-удубљење или локализована ласерска текстура близу врха; прстен од платине/титанијума на премиум линијама
Нитинол осовине: електрополирање + кисела пасивација за уклањање површински-активираног слоја никла
⑥ Склапање и лепљење главчине
Цев игле је увијена/залепљена у Луер-Лоцк или Луер{1}}главчину са медицинским епоксидом или УВ лепком; Обртни момент-тестиран (обично већи или једнак 0,5 Н·м без-олабављења)
Стајлет (ако је укључен) састављен - врх стајлета вири 0,5–1 мм изнад врха каниле да би помогао продирање у ткиво и спречио зачепљење лумена
Тест цурења: примењен ваздушни притисак → потопљен → нема емисије мехурића
⑦ Чишћење и контрола честица
Више-испирање пречишћеном водом, ултразвучно чишћење за уклањање једињења за млевење и металних ситница
Завршно испирање тестирано поУСП<788> граница честица → ублажава ризик од микро-емболије
⑧ Стерилизација и паковање
Типичноетилен оксид (ЕО)стерилизација; валидирати дозу, циклус аерације, остатке ЕО/ЕЦХ (ЕО мањи или једнаки 4 µг/уређају, ЕЦХ мањи или једнаки 9 µг/уређају према ИСО 10993-7)
Ниво осигурања стерилности (САЛ)=10⁻⁶
Тивек® поклопац/блистер или пеел{0}}паковање; спољни картон са ЛОТ-ом, рок трајања, мерач × дужина, регистарски бр.
⑨ Управљање квалитетом и тестови издавања
ПунИСО 13485 КМС; специјални процеси (брушење, монтажа, стерилизација) валидирани преко ИК/ОК/ПК
Узорковање готовог производа:
Димензионални (ВД/ИД/угао нагиба/дужина - видна метрологија)
Морфологија врха (микроскопија)
Чвориште{0}}повлачи снагу
Проходност / проток лумена
Стерилност, пироген (ЛАЛ или зец)
Биокомпатибилност (ИСО 10993 цитотоксичност/сензибилизација/хемолиза - узорак серије)
За извоз: ФДА 21 ЦФР 820 (САД) / ЕУ МДР (ЦЕ) према потреби
Прилагођавање ОЕМ/ОДМ-а (2Д/3Д цртеж или узорак) обично укључује мерач, дужину, угао нагиба, код боје чворишта, присуство ехо врха и укључивање микро-сета водича. Узимање узорака 4–8 недеља; време производње варира у зависности од обима. Кључне тачке провере добављача: важећа ИСО 13485, НМПА (или еквивалентна) регистрација која покрива намеравану употребу, следљивост серије и историју нежељених догађаја.